En
Diameter tolok wayar ialah salah satu ukuran yang kelihatan mudah pada helaian spesifikasi dan kemudian menyebabkan pertikaian di lantai kilang. Nombor tolok yang dicetak pada gelendong, jadual lukisan atau lembaran data terminal jarang memberitahu anda saiz sebenar dalam milimeter atau inci. Panduan ini menghubungkan titik-titik: maksud AWG sebenarnya, cara diameter berubah daripada satu langkah tolok ke langkah seterusnya, di mana piawaian berhenti membantu, dan cara pembuat kabel mengekalkan diameter itu di bawah kawalan daripada rod tembaga kepada konduktor siap.
Apakah Diameter Tolok Wayar Sebenarnya Mengukur
Tolok adalah standard. Diameter adalah fakta fizikal. Sistem Tolok Wayar Amerika, biasanya dipendekkan kepada AWG, mentakrifkan diameter dawai bulat, pepejal, bukan ferus, konduktor elektrik. Apabila seseorang bertanya tentang "diameter tolok wayar," mereka biasanya mahukan saiz fizikal di belakang nombor tolok tertentu, dinyatakan dalam inci atau milimeter.
Perkara pertama yang perlu dijelaskan ialah diameter yang anda maksudkan. Konduktor pepejal mempunyai satu diameter. Konduktor terkandas mempunyai dua: diameter setiap helai individu dan diameter keseluruhan berkas siap. Kawat bertebat menambah satu pertiga: diameter luar produk siap, termasuk penebat, pelindung dan jaket. Nilai ini boleh berbeza beberapa milimeter walaupun nombor tolok kekal sama.
Dalam pembelian dan pengeluaran, perbezaan itu penting. Konduktor kosong 22 AWG dan wayar siap 22 AWG tidak boleh ditukar ganti. Satu ialah dimensi tembaga; yang satu lagi ialah kabel yang perlu memuatkan terminal, saluran atau rongga penyambung.
Bagaimana Nombor AWG Berubah Menjadi Diameter
AWG berfungsi pada skala logaritma. Setiap langkah tiga nombor tolok kira-kira separuh luas keratan rentas, dan setiap langkah enam nombor tolok kira-kira separuh diameter. Beralih daripada nombor yang lebih besar kepada nombor yang lebih kecil bermakna wayar yang lebih tebal: 14 AWG lebih besar daripada 18 AWG, dan 4/0 AWG adalah lebih besar daripada kedua-duanya.
Sistem ini mempunyai dua titik sauh. 36 AWG ditakrifkan sebagai 0.005 inci, dan 0000 AWG ditakrifkan sebagai 0.4600 inci. Di antara mereka, nisbah antara saiz berturut-turut adalah kira-kira 1.1229 diameter dan kira-kira 1.261 dalam kawasan. Hubungan itu boleh ditulis sebagai:
Diameter dalam inci = 0.005 × 92 (36 − AWG) / 39
Sebaik sahaja anda mempunyai diameter, luas mengikut formula bulatan. Itulah sebabnya carta rujukan yang sama boleh menunjukkan diameter, luas mil bulat dan rintangan bagi setiap unit panjang - ia adalah tiga paparan geometri yang sama.
| AWG | Diameter (mm) | Diameter (dalam) | Penggunaan biasa |
|---|---|---|---|
| 0000 | 11.684 | 0.4600 | Penyalur kuasa besar |
| 2 | 6.544 | 0.2576 | Kabel pintu masuk perkhidmatan |
| 6 | 4.115 | 0.1620 | Banjaran dan penyuap |
| 10 | 2.588 | 0.1019 | 30 A litar |
| 12 | 2.053 | 0.0808 | 20 A litar cawangan |
| 14 | 1.628 | 0.0641 | 15 A litar lampu |
| 18 | 1.024 | 0.0403 | Kawalan dan wayar lekapan |
| 22 | 0.6438 | 0.0253 | Elektronik dan isyarat |
| 28 | 0.3200 | 0.0126 | Data semasa rendah |
| 36 | 0.1270 | 0.0050 | Instrumen yang halus |
Mengapa Diameter Lebih Penting Daripada Label Tolok
Dua wayar boleh berkongsi nombor tolok yang sama dan masih berkelakuan berbeza jika diameter sebenar mereka terletak di hujung bertentangan jalur toleransi. Rintangan meningkat apabila diameter jatuh, kerana rintangan adalah berkadar songsang dengan luas keratan rentas. Konduktor yang bersaiz kecil akan berjalan lebih panas, menurunkan lebih banyak voltan dan menggunakan lebih banyak tenaga dalam jangka masa panjang.
Diameter juga mengawal kesesuaian. Terminal kelim, penyambung anjakan penebat, kelenjar kabel dan konduit semuanya direka bentuk sekitar julat saiz tertentu. Wayar yang secara nominal 12 AWG tetapi berukuran lebih hampir kepada 13 AWG mungkin lulus ujian tarik dan masih gagal dalam pemeriksaan dimensi.
Bagi pengeluar kabel, isu ini berterusan ke hiliran. Die penyemperitan yang membentuk penebat perlu dipadankan dengan diameter konduktor sebenar, bukan tolok nominal. Jika konduktor tiba di bawah saiz, dinding penebat menjadi lebih tebal daripada yang ditentukan; jika ia melebihi saiz, dindingnya menipis. Sama ada cara, kabel siap mungkin berada di luar toleransinya sendiri.
Kawat Terdampar: Tolok Sama, Diameter Berbeza
Konduktor terkandas merumitkan gambar kerana ia mempunyai kedua-dua diameter helai dan diameter keseluruhan. Konduktor terkandas 12 AWG mungkin menggunakan 19 helai tolok yang lebih kecil, atau 7 helai yang lebih besar, dan kedua-dua binaan boleh dipanggil 12 AWG. Diameter keseluruhan berkas siap adalah lebih besar daripada konduktor pepejal dengan tolok yang sama, manakala jumlah kawasan kuprum kekal dekat dengan nilai nominal.
Jenis pembinaan juga penting. Konduktor berikat adalah longgar dan fleksibel. Konduktor terkandas sepusat lebih teratur. Konduktor yang dipadatkan dan dimampatkan digulung atau dilukis selepas terdampar untuk mengurangkan diameter keseluruhan dan mencipta permukaan yang lebih licin. Itulah sebabnya dua kabel dengan label tolok yang sama boleh mempunyai diameter luar yang ketara berbeza.
Cara Mengukur Diameter Tolok Wayar Dengan Tepat
Untuk konduktor pepejal kosong, mikrometer yang ditentukur masih merupakan alat yang paling mudah. Tanggalkan penebat dengan berhati-hati, tanggalkan sebarang parut atau burr, dan ukur merentasi konduktor pada jarak tiga titik sepanjang panjangnya. Putar wayar antara ukuran untuk menangkap bujur. Ambil purata, dan bandingkan dengan carta tolok dan bukannya mempercayai satu bacaan.
Untuk wayar halus di bawah kira-kira 30 AWG, mikrometer tangan boleh menghancurkan konduktor atau membaca secara tidak konsisten. Pembanding optik atau tolok diameter laser bukan sentuhan adalah pilihan yang lebih baik. Tolok laser juga berfungsi pada wayar yang bergerak, yang menjadikannya berguna untuk pemantauan sebaris semasa lukisan, penyepuhlindapan dan penyemperitan.
Suhu dan ketegangan lebih penting daripada jangkaan kebanyakan orang. Kuprum mengembang dengan haba, dan dawai yang ditegangkan mungkin dibaca lebih kecil sedikit daripada semasa diam. Untuk pemeriksaan masuk, biarkan sampel stabil pada suhu bilik dan ukur dalam keadaan santai.
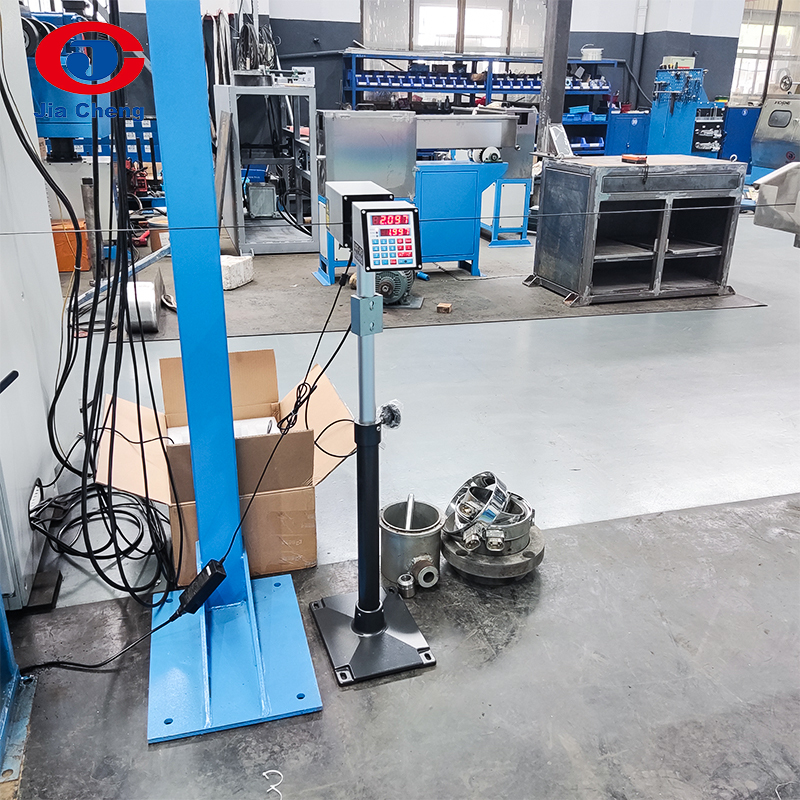 Tolok Diameter LGD-25 untuk Pengukuran Wayar dan Kabel Berguna untuk memeriksa diameter wayar dan kabel selepas melukis peringkat, dengan julat 0.100–25.000 mm. Lihat Produk →
Di mana Diameter Dicipta: Dari Rod ke Tolok Akhir
Diameter tolok wayar tidak ditetapkan oleh satu mesin. Ia adalah hasil daripada jujukan yang bermula dengan rod kuprum atau aluminium dan berakhir dengan konduktor siap. Mesin pecah rod mengambil rod 8 mm turun kepada kira-kira 3 mm atau 4 mm dalam beberapa laluan. Mesin lukisan pertengahan dan halus meneruskan pengurangan melalui acuan yang lebih kecil secara beransur-ansur, dan penyepuh sebaris memulihkan kemuluran yang dikeluarkan oleh kerja sejuk.
Setiap die menukar diameter, jadi keausan die, kualiti pelincir, dan kelajuan capstan semuanya muncul dalam ukuran akhir. Die yang haus menghasilkan konduktor yang bersaiz besar. Capstan tergelincir atau penyepuh tidak stabil boleh mencipta variasi diameter sepanjang panjang gelendong, yang jauh lebih sukar untuk dikesan daripada satu titik di luar toleransi.
Selepas lukisan, terdampar dan tandan menentukan diameter keseluruhan berkas konduktor. Penyemperitan kemudian menambah penebat dan lapisan jaket di sekeliling berkas itu. Pada setiap peringkat, diameter sebelumnya menjadi titik permulaan untuk proses seterusnya, itulah sebabnya ralat kecil di awal baris cenderung berkembang dan bukannya hilang. A rod tembaga ke barisan pengeluaran wayar siap direka bentuk sebagai satu rantaian berterusan untuk sebab ini.
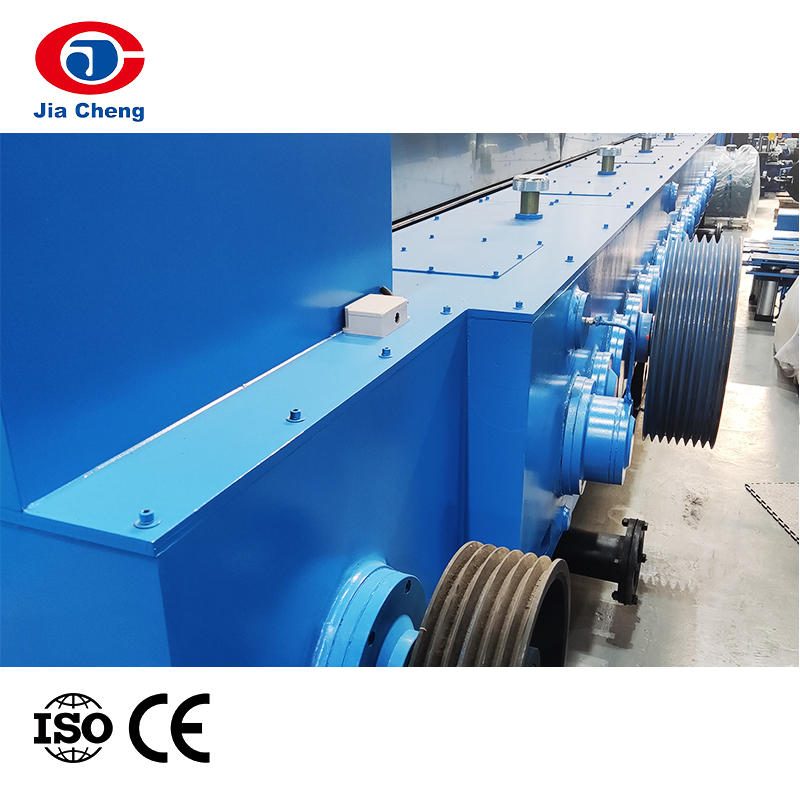 Mesin Pecah Batang Kuprum LHT450 untuk Garisan Lukisan Wayar Lukis rod kuprum dari 8 mm ke 1.2–4.0 mm dalam garisan berterusan dengan pengambilan penyepuhlindapan dan dwi-bobbin. Lihat Produk →
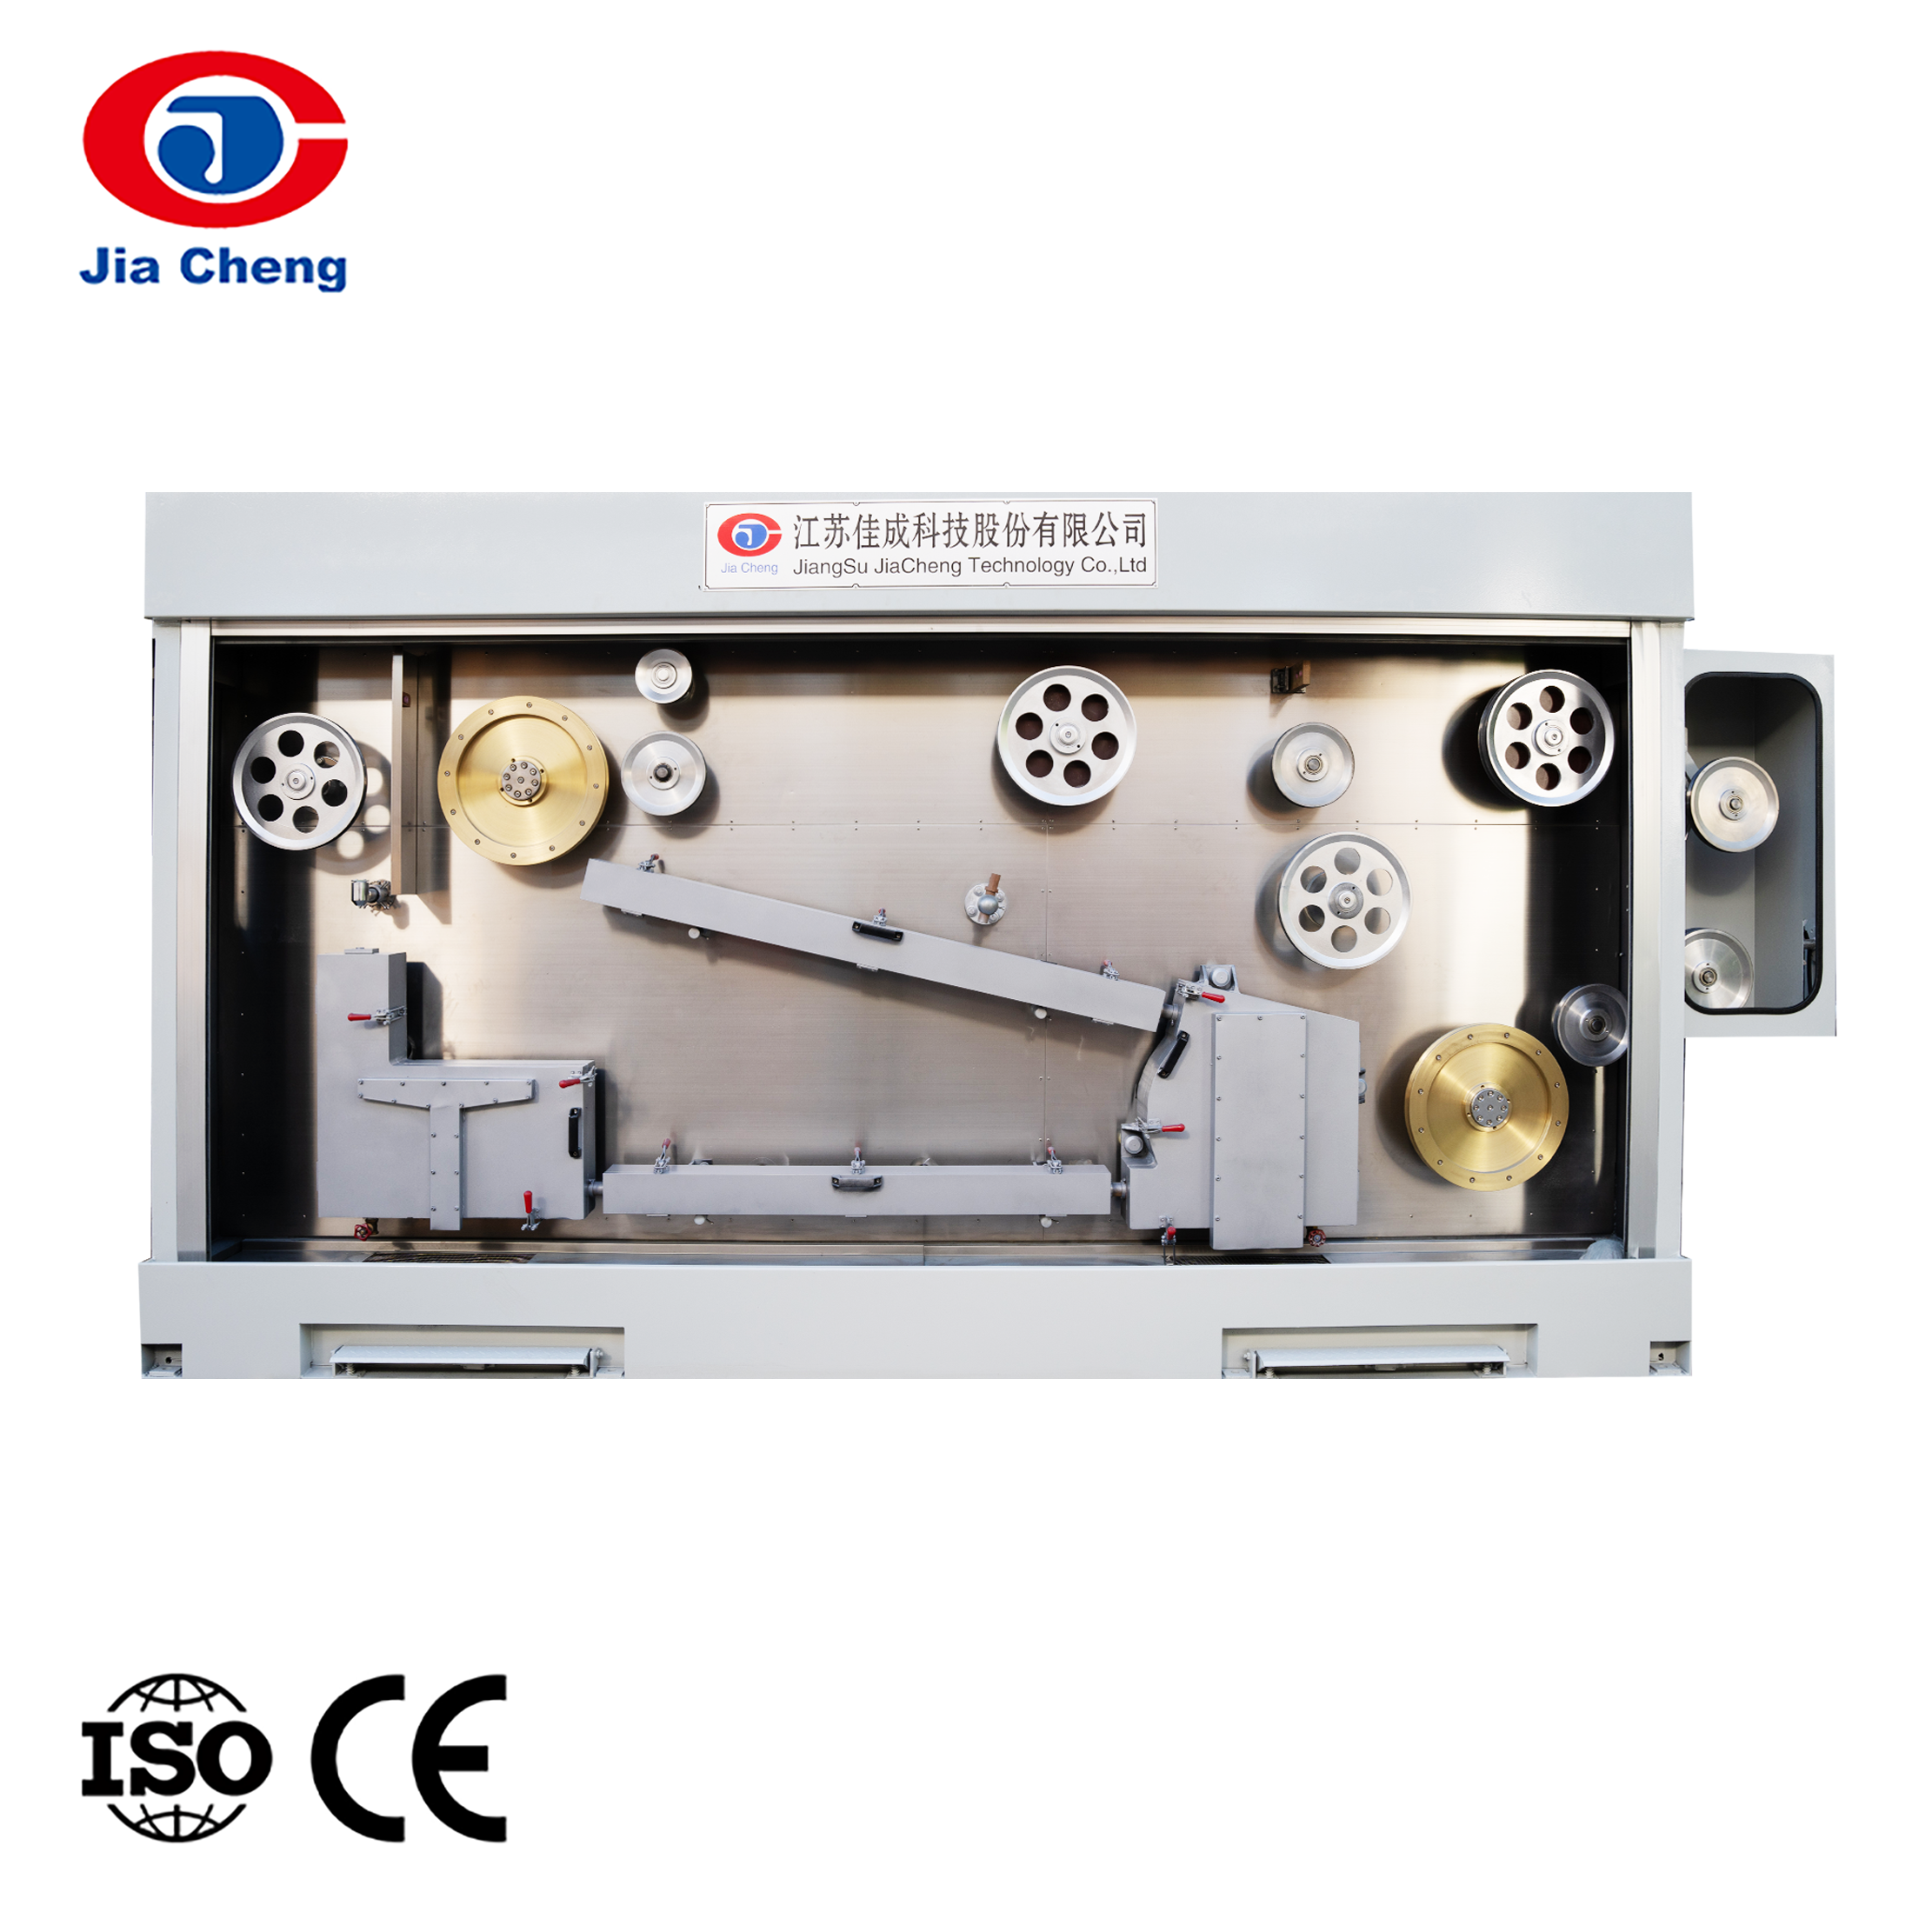
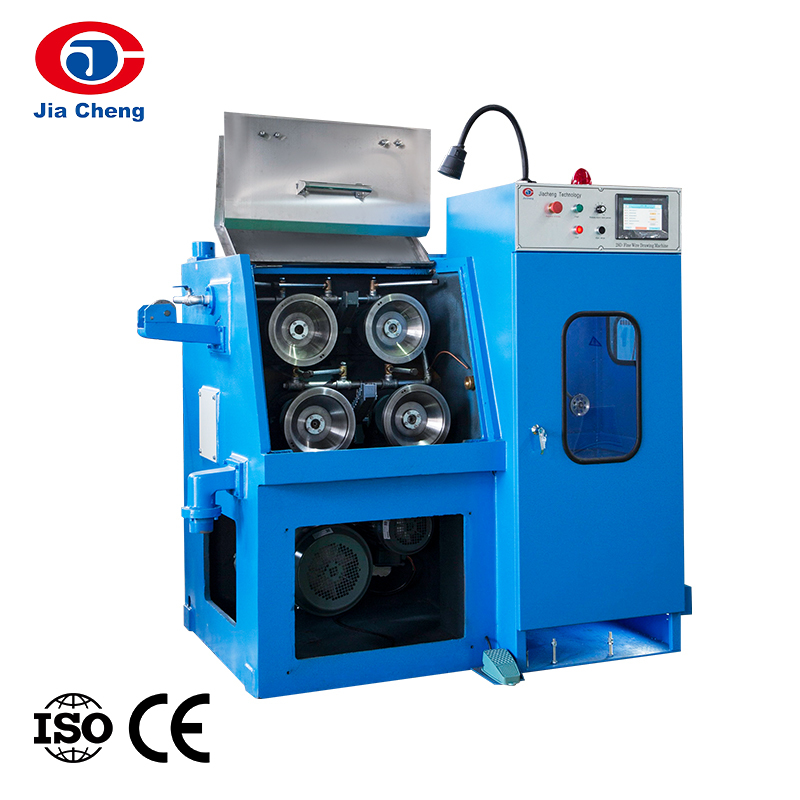
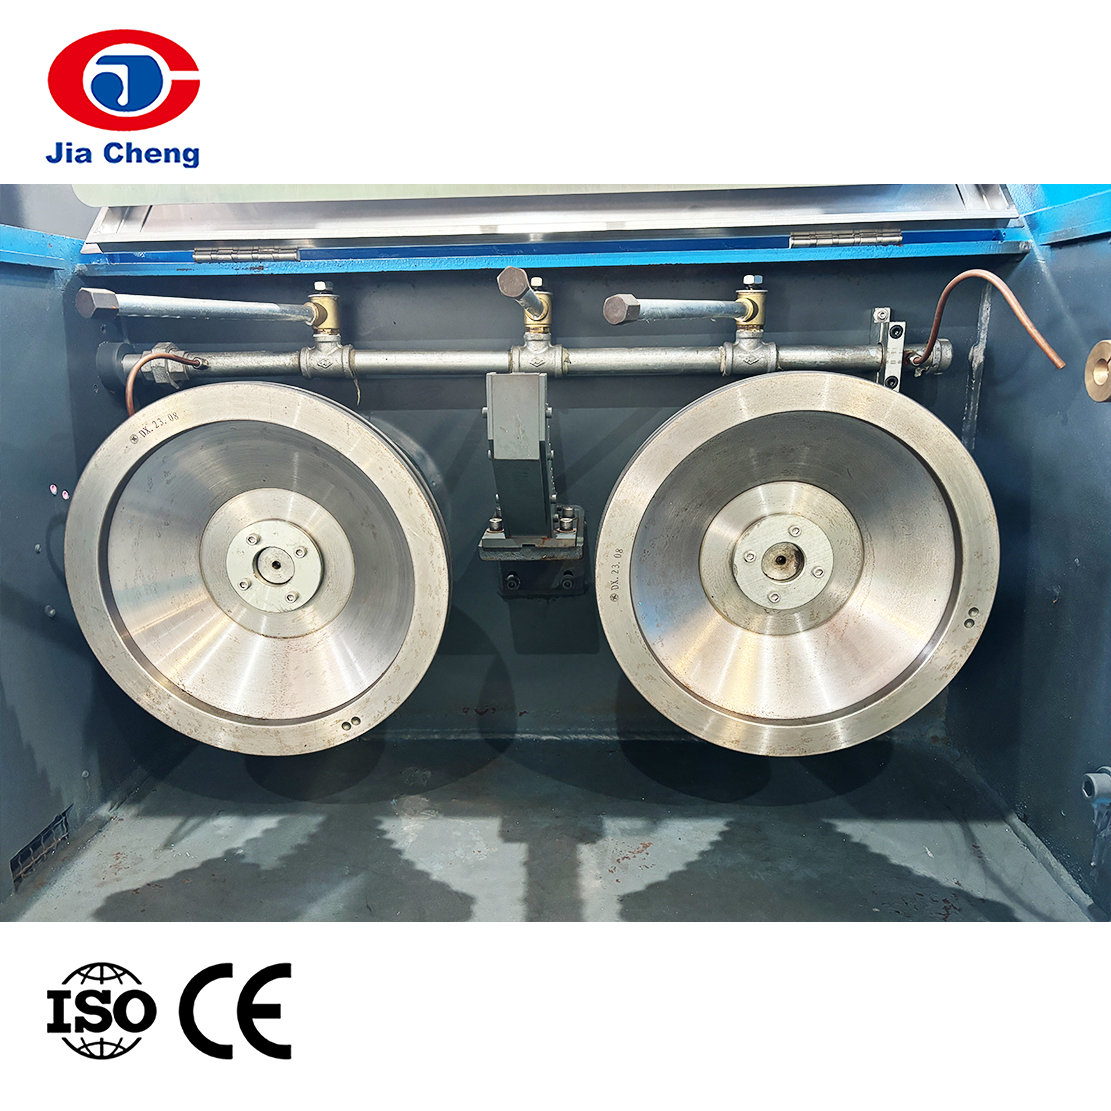 Mesin Lukisan Wayar Halus dengan Penyepuh Sebaris untuk Wayar Tembaga Menggabungkan lukisan dan penyepuhlindapan pada satu baris untuk wayar kuprum, menyokong dua wayar dan kelajuan sehingga 1800 m/min. Lihat Produk →
Jika anda membandingkan peralatan lukisan, panduan praktikal kami tentang bagaimana untuk memilih mesin lukisan wayar tembaga menjawab soalan yang paling penting: saiz rod masuk, julat tolok siap, bilangan wayar, keperluan penyepuhlindapan, dan toleransi yang boleh diterima oleh proses hiliran.
Kesilapan Biasa Semasa Membaca Carta Tolok Wayar
- Diameter konduktor mengelirukan dengan diameter kabel keseluruhan. Nilai carta biasanya merujuk kepada logam, bukan wayar siap.
- Sistem tolok pencampuran. AWG, SWG, dan tolok metrik menggunakan skala yang berbeza, dan nombor yang sama boleh bermakna saiz yang sangat berbeza.
- Menerapkan nilai konduktor pepejal pada wayar terkandas. Ikatan untai biasanya lebih besar sedikit daripada diameter pepejal yang setara.
- Membundarkan terlalu awal. Penukaran daripada inci kepada milimeter dan kemudian pembundaran boleh mengalihkan konduktor sempadan keluar daripada toleransi.
- Mengabaikan jalur toleransi. Diameter nominal ialah sasaran, bukan jaminan; julat yang boleh diterima adalah perkara yang sebenarnya penting.
Senarai Semak Pendek Sebelum Anda Nyatakan atau Pesan
- Tentukan sama ada anda memerlukan diameter konduktor, diameter helai atau diameter kabel siap.
- Sahkan sistem tolok dan unit yang digunakan oleh pembekal atau standard anda.
- Semak julat toleransi, bukan hanya nilai nominal.
- Untuk wayar terkandas, perhatikan kiraan helai, tolok helai dan jenis pembinaan.
- Sahkan bahawa diameter yang ditentukan sesuai dengan terminal, saluran atau penyambung yang anda rancang untuk gunakan.
- Untuk larian pengeluaran, sahkan cara diameter akan diukur dan kekerapan ia akan direkodkan.
Diameter tolok wayar akhirnya merupakan pembolehubah pembuatan, bukan sekadar nombor rujukan. Carta memberi anda sasaran, tetapi lukisan mati, tetapan penyepuhlindapan, konfigurasi terdampar dan alat penyemperitan menentukan sama ada wayar benar-benar mendarat pada sasaran tersebut. Di Jiacheng, kami telah menghabiskan masa bertahun-tahun membina peralatan untuk setiap peringkat rantai itu, daripada pecahan rod dan lukisan halus kepada penyepuhlindapan, terkandas, penyemperitan dan ujian. Jika anda sedang menangani masalah diameter pada talian anda, kami berbesar hati untuk membincangkan proses tersebut dengan anda dan membantu anda mencari titik permulaan yang betul.