En
Ketebalan dinding ialah nombor pertama yang mesti dikawal oleh garis penyemperitan, dan ia juga merupakan parameter pertama yang hanyut apabila pengendali melaraskan kelajuan tarik keluar, kelajuan skru atau suhu kepala dengan tangan. Pada kabel 600 V dengan dinding penebat 1.0 mm, kesipian 0.05 mm boleh memotong dinding minimum kepada 0.85 mm. Itu sudah cukup untuk gagal dalam ujian tahan AC rutin, walaupun ketebalan purata kelihatan betul. Di sinilah automasi proses penyemperitan untuk komponen elektrik mendapat pulangannya.
Automasi mengalihkan keputusan daripada tangan pengendali kepada pengawal gelung tertutup. Setelah talian berjalan, sistem terus melaraskan kelajuan skru, kadar angkut dan tekanan kepala silang supaya diameter dan kapasiti yang diukur kekal di dalam tingkap yang ketat. Hasilnya ialah produk yang lulus ujian dielektrik dengan lebih dipercayai dan proses yang menggunakan kurang polimer daripada garisan yang ditala secara manual.
Apa yang Sebenarnya Kawalan Automasi dalam Talian Penyemperitan Kabel
Adalah mudah untuk memikirkan automasi penyemperitan sebagai hanya menambah PLC pada panel elektrik. Dalam amalan, talian penyemperitan komponen elektrik moden menggunakan beberapa gelung kawalan bebas yang menyegerak di sekitar satu rujukan kelajuan induk.
Suhu dan Tekanan Leburan
Tong penyemperit dibahagikan kepada empat hingga enam zon pemanasan, masing-masing dengan termokopel dan pengawal PID sendiri. Dalam garisan yang ditala dengan baik, sisihan daripada titik tetapan kekal dalam ±1.5°C. Apabila sisihan naik melebihi ±5°C, aliran leburan berubah cukup untuk menghasilkan perubahan yang boleh dilihat pada diameter luar. Automasi memastikan sisihan zon kecil dan menjejaki tekanan kepala, yang merupakan penunjuk sebenar kelikatan cair.
Kelajuan Skru, Kelajuan Talian dan Maklum Balas
Skru menyediakan output cair, dan unit angkut menentukan kelajuan linear kabel. Dalam talian automatik, sistem kawalan mengira nisbah daripada maklum balas diameter dan melaraskan kelajuan skru terlebih dahulu, manakala tarik keluar memegang pemalar kelajuan talian. Ini meminimumkan masa antara sisihan diameter dan pembetulan. Tolok diameter optik dan sensor kemuatan ialah dua peranti maklum balas yang paling biasa. Isyarat kapasitansi amat berguna untuk PE berbuih, di mana ia menunjukkan nisbah pengembangan lebih baik daripada diameter sahaja.
Nisbah Lapisan Penyemperitan Bersama
Apabila kabel mempunyai struktur dua lapisan atau tiga lapisan, setiap lapisan mempunyai penyemperit sendiri. Nisbah antara lapisan mesti dipegang stabil untuk mengelakkan tempat kering di antara muka. Automasi mengawal kelajuan setiap skru berbanding dengan kelajuan talian induk, menggunakan penyuap gravimetrik atau sel beban pada corong untuk mengukur berat polimer dalam masa nyata.
Bahan dan Toleransi Yang Menjadikan Penyemperitan Elektrik Berbeza
Penyemperitan profil plastik untuk bingkai tingkap dan penyemperitan penebat wayar kelihatan serupa, tetapi aplikasi komponen elektrik meletakkan had yang lebih ketat pada produk akhir. Untuk kabel yang dikawal oleh IEC 60502-1, UL 44 atau GB/T 12706, ketebalan penebat minimum ialah item pemeriksaan mandatori. Talian automatik mengekalkan ketebalan dinding purata lebih dekat dengan nilai nominal, yang bermaksud kurang polimer diperlukan untuk menjamin minimum. Dalam amalan, ini sering diterjemahkan kepada penjimatan bahan 3% hingga 7% pada lapisan penebat.
| bahan | Keperluan Dielektrik Utama | Cabaran Automasi |
|---|---|---|
| PVC | Rintangan penebat yang stabil pada 70°C | Tetingkap pemprosesan yang luas, tetapi pembentukan yang merosot menjejaskan tekanan kepala dari semasa ke semasa |
| XLPE | Penyerapan lembapan yang sangat rendah dan kekuatan pecahan yang tinggi | Langkah memaut silang memerlukan suhu lebur yang tepat dan koordinasi kelajuan talian |
| Buih PE | Pemalar dielektrik rendah untuk penghantaran data berkelajuan tinggi | Suntikan vakum dan gas memerlukan maklum balas berasaskan kapasitans yang cepat |
| Getah Silikon | Rintangan suhu tinggi untuk kabel EV dan perkakas | Leburan lembut dengan kekuatan tegangan yang rendah; ketegangan haul-off mesti dikawal ketat |
| Teflon | Rintangan dielektrik dan kimia yang sangat baik | Gas luar yang menghakis dan kelikatan cair yang tinggi memerlukan reka bentuk skru dan tong tahan kakisan |
Setiap bahan mendorong strategi automasi ke arah yang berbeza. Untuk PVC dan XLPE, kestabilan suhu dan pemangkasan kelajuan talian adalah keutamaan utama. Untuk PE berbuih, pengawal mesti bertindak balas terhadap hanyutan kapasiti dalam beberapa saat. Untuk silikon dan Teflon, kelikatan berubah begitu banyak di sepanjang tong sehingga penalaan sisi tekanan menjadi lebih penting daripada penalaan sisi suhu.
Perkara yang Perlu Diperhatikan Apabila Membeli Talian Penyemperitan Automatik
Keputusan untuk melabur dalam talian automatik harus didorong oleh kos sekerap dan kerja semula, bukan oleh kosmetik panel kawalan. Jika satu talian menghasilkan 1,000 km kabel setahun dan menolak 2% daripadanya disebabkan sisihan dinding penebat, menuntut semula bahawa 2% dengan kawalan gelung tertutup membayar sebahagian besar kos modal naik taraf penyemperit moden.
Apabila menilai pembekal, perkara berikut paling penting.
- Kawalan diameter gelung tertutup hendaklah menggunakan sekurang-kurangnya dua paksi ukuran, supaya kesipian dapat dilihat semasa kabel masih bergerak.
- PLC harus merekodkan pembolehubah proses setiap saat dan menyimpan data untuk sekurang-kurangnya satu peralihan pengeluaran. Ini memungkinkan untuk mengesan masalah kualiti kembali kepada perubahan kelajuan tertentu.
- Kepala silang dan skru hendaklah sepadan dengan keluarga polimer yang anda proses. Kepala silang yang direka untuk buih PVC tidak akan menghasilkan lapisan separa konduktif seragam pada garisan XLPE.
- Struktur penggera hendaklah berasaskan drift. Amaran apabila tekanan cair menyimpang lebih daripada 8% daripada purata lariannya boleh menghalang kerosakan kepala silang sebelum penutupan penuh.
Kelajuan juga merupakan peringatan mengapa automasi tidak boleh dirunding. Pada 200 m/min, kabel bergerak lebih daripada 3 m setiap saat. Pengawal gelung tertutup bertindak balas dalam milisaat, manakala pengendali mencapai tombol membenarkan beberapa meter kabel luar spesifikasi berlalu.
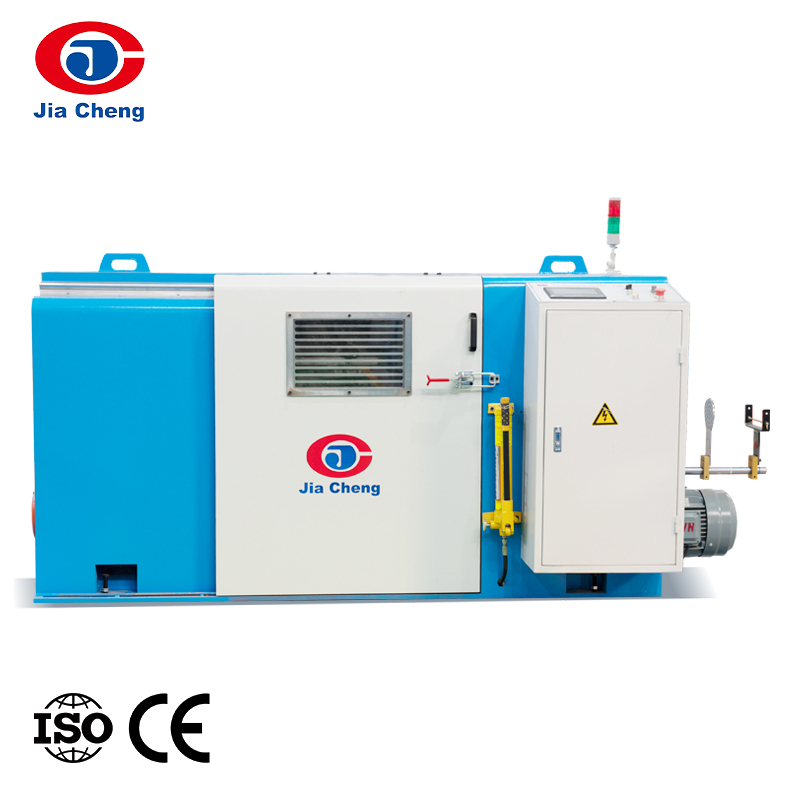
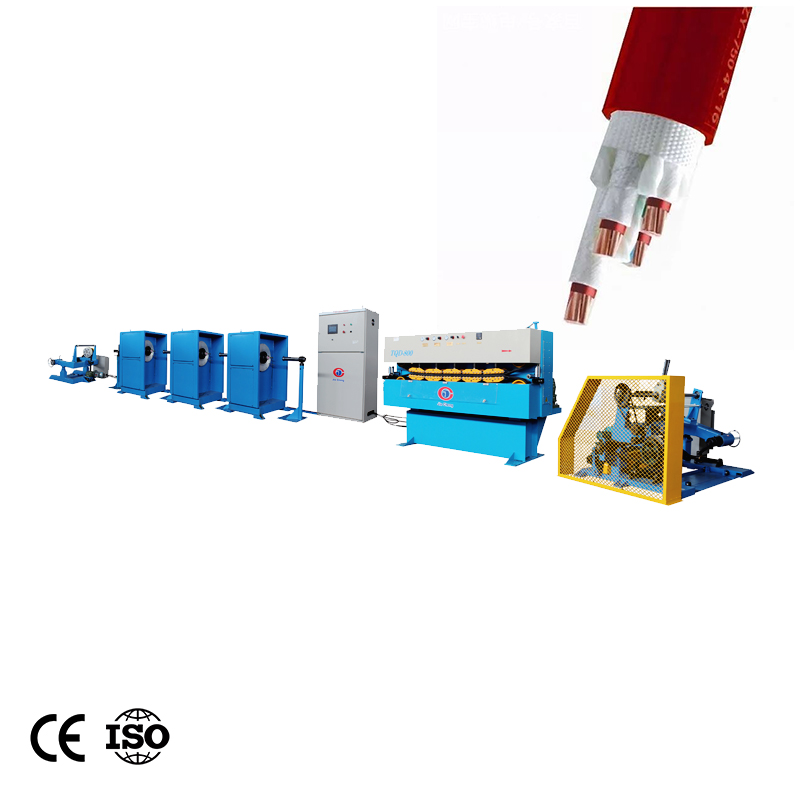
Untuk talian penebat utama yang menjalankan PVC, PE atau XLPE, barisan pengeluaran penebat wayar berkelajuan tinggi dengan kabinet kawalan bersepadu dan maklum balas diameter ialah titik permulaan biasa.
 Barisan Pengeluaran Penebat Wayar Berkelajuan Tinggi untuk Wayar Teras Talian ini menyepadukan prapemanasan, penyemperitan dan penyejukan dengan kawalan tepat, memastikan ketebalan penebat seragam dan kepekatan tinggi untuk wayar teras PVC, PE atau XLPE, menjadikannya sesuai untuk tugas penebat utama. Lihat Produk →
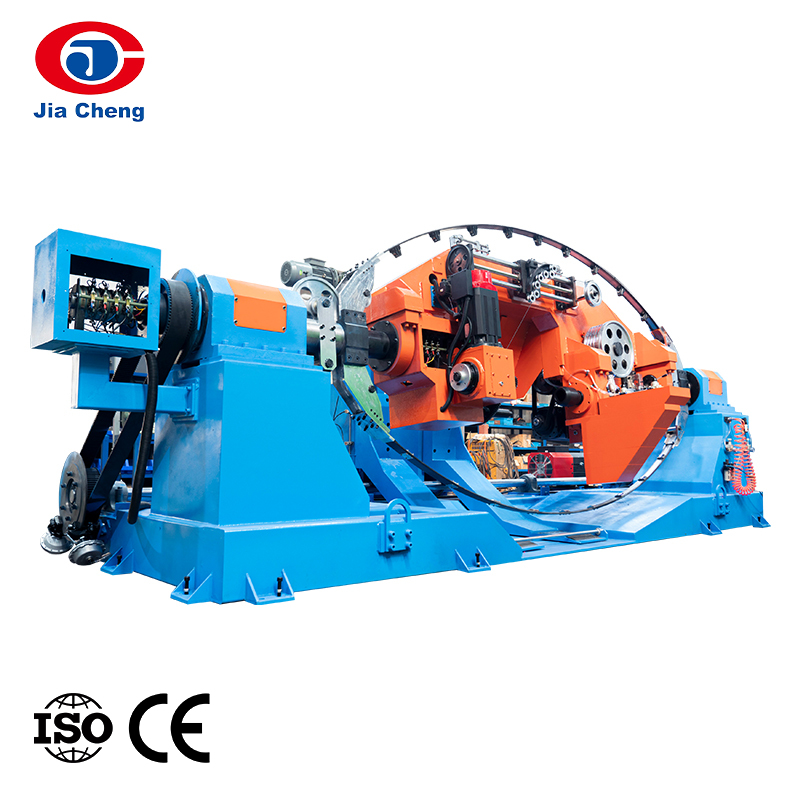
Jika struktur kabel anda menggunakan lapisan elektrik yang berbeza, kawalan nisbah lapisan menjadi faktor penentu. Barisan pengeluaran penyemperitan dua atau tiga lapisan memastikan setiap penyemperit disegerakkan di sekitar satu rujukan kelajuan induk.
 Barisan Pengeluaran Penyemperitan Bersama Dua atau Tiga Lapisan Dengan penyemperit yang disegerakkan dan rujukan kelajuan induk, talian ini memastikan kawalan nisbah lapisan yang tepat untuk kabel berbilang lapisan, penting apabila bahan yang berbeza mesti diekstrusi bersama dengan ketepatan. Lihat Produk →
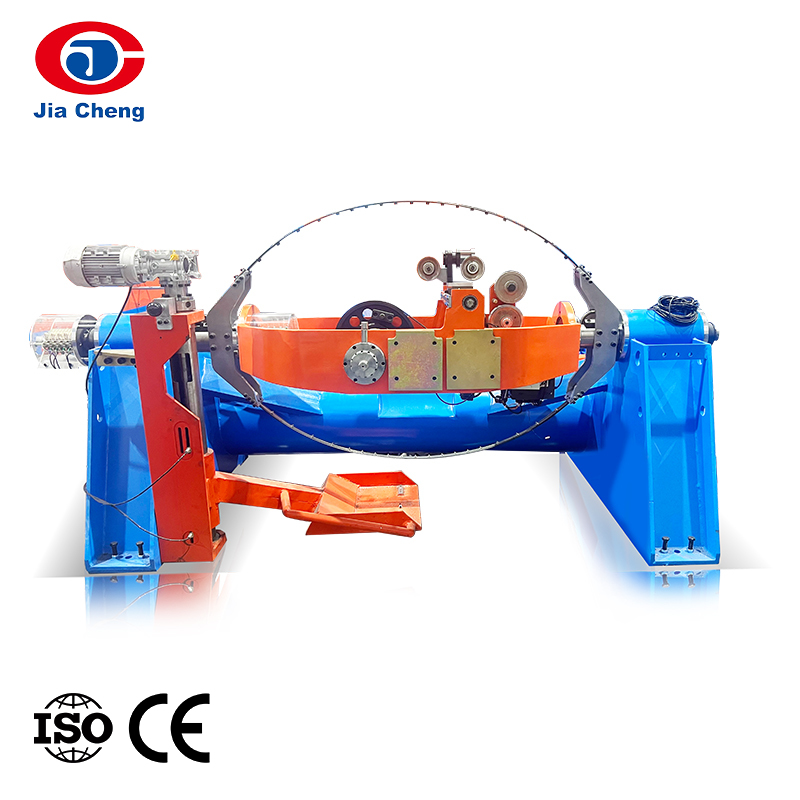
Untuk penyemperitan sarung dan jaket akhir, keutamaan berubah. Penyemperitan sarung biasanya lebih tebal dan lebih berat, jadi ketegangan jarak jauh lebih penting daripada kapasiti. Mesin penyemperit sarung kabel yang dibina di sekeliling skru sisihan rendah dan unit angkut yang teguh ialah alat yang betul.
 Mesin Penyemperit Sarung Kabel untuk Penyemperitan Jaket Dibina dengan skru sisihan rendah dan unit angkut yang teguh, mesin ini mengendalikan bahan sarung yang lebih tebal, mengekalkan ketebalan dinding yang konsisten untuk perlindungan kabel akhir. Lihat Produk →
Jangan Abaikan Konduktor yang Anda Suapkan ke dalam Extruder
Setiap keputusan automasi pada talian penyemperitan boleh dilemahkan oleh konduktor yang tidak stabil. Jika wayar kuprum yang memasuki kepala silang mempunyai diameter yang berbeza-beza atau pemanjangan yang tidak teratur, ketebalan dinding masih akan berubah-ubah tidak kira betapa ketatnya gelung kawalan penyemperitan ditala.
Ketekalan lukisan wayar mempengaruhi luas keratan rentas konduktor dan rintangannya. Perubahan 1% dalam diameter wayar mengubah kawasan konduktor sebanyak kira-kira 2%. Itulah sebabnya loji kabel yang melabur dalam automasi penyemperitan biasanya juga mengetatkan proses lukisan huluan mereka. Jika anda masih menilai garis lukisan baharu, ia patut difahami bagaimana mesin pemecah rod menguruskan ketegangan , kerana variasi tegangan semasa lukisan adalah sumber biasa ketidakkonsistenan pemanjangan konduktor.
Hubungan antara kualiti lukisan dan kestabilan penyemperitan adalah salah satu penambahbaikan paling kos efektif yang tersedia untuk pengeluar kabel. Konduktor yang stabil mengurangkan jumlah bahan yang mesti ditambah pada penebat hanya untuk memenuhi keperluan dinding minimum.
Maksud Ini untuk Tingkat Pengeluaran Anda
Automasi proses penyemperitan untuk komponen elektrik bukanlah keputusan pembelian tunggal. Ia adalah gabungan kawalan suhu gelung tertutup, penyegerakan skru dan tarik-lepas, maklum balas daripada penderia diameter dan kapasitans, dan penalaan khusus bahan. Faedah mendapatkan keempat-empat yang betul ialah produk yang lulus ujian dielektrik secara konsisten dan tingkat pengeluaran yang kurang membazirkan polimer.
Titik permulaan yang paling praktikal ialah mengukur kadar skrap dan kerja semula semasa. Kemudian kenal pasti garisan dengan volum tertinggi, dan mulakan dengan diameter gelung tertutup dan pengawal kelajuan talian pada baris itu. Apabila pasukan pengendali mendapat keyakinan, tambah maklum balas kapasitans untuk garis buih, kawalan nisbah lapisan untuk talian penyemperitan bersama dan pengelogan data untuk menyokong audit kebolehkesanan.
Jika anda menggantikan penyemperit sedia ada atau membina talian baharu daripada pembekal tunggal, adalah wajar bertanya sama ada sistem kawalan, reka bentuk skru, kepala silang dan unit angkut telah direka bentuk sebagai satu sistem. Garisan penyemperitan yang ditunjukkan dalam kad produk di atas dibina oleh Jiangsu Jiacheng Technology dengan mengambil kira pendekatan bersepadu itu.