En
Apabila anda merancang barisan pengeluaran kabel getah, anda tidak memilih beberapa mesin. Anda memutuskan cara kilang anda akan mengendalikan penyediaan kompaun, pemprosesan konduktor, penebat dan sarung, pengawetan dan ujian akhir sebagai satu sistem berterusan. Pemilik kilang yang menganggap talian sebagai sistem bersepadu akan mengelakkan kegagalan yang paling biasa: daya pemprosesan yang tidak sepadan, kualiti permukaan yang tidak stabil dan penawar yang tidak konsisten. Itulah sebabnya panduan ini beralih daripada proses itu sendiri kepada kriteria pemilihan praktikal, supaya anda boleh membuat pelaburan yang yakin.
Banyak pembuat kabel mendapati bahawa menyelaraskan mesin yang berasingan daripada vendor yang berbeza mewujudkan risiko tersembunyi. The pendekatan penyelesaian sehenti membantu mengelakkan risiko ini dengan mengekalkan logik proses yang konsisten. Ia juga mengurangkan bilangan antara muka yang anda perlu uruskan semasa pemasangan, pentauliahan dan inventori alat ganti.
Pengeluaran kabel getah: apa yang mentakrifkan garisan lengkap
Barisan pengeluaran kabel getah pada asasnya berbeza daripada talian kabel PVC. Selepas sebatian getah tersemperit di sekeliling konduktor, ia mesti disambung silang. Peringkat pengawetan ini adalah di mana struktur kimia sebatian diubah menjadi penebat atau sarung yang stabil dan tahan haba. Oleh itu, garisan termasuk bahagian pengawetan yang menggunakan haba dan tekanan mengikut pembinaan bahan dan kabel.
Susun atur boleh menjadi garis mendatar atau garis katenari. Dalam susun atur mendatar, kabel bergerak terus melalui tiub pengawetan. Dalam susun atur catenary, kabel digantung dalam laluan melengkung untuk menyokong beratnya semasa pengawetan. Pilihan mempengaruhi kawalan ketegangan dan ketebalan penebat. Untuk kord fleksibel voltan rendah, sistem mendatar yang lebih mudah adalah perkara biasa. Untuk kabel getah voltan sederhana dan kabel perlombongan, talian katenari selalunya diutamakan kerana ia memberikan ketumpuan yang lebih baik dan membolehkan panjang pengawetan yang lebih lama.
Pemilihan sebatian getah juga membentuk garisan. EPDM, polychloroprene, dan getah silikon mempunyai sejarah haba yang sangat berbeza. Talian yang memproses EPDM dengan skru ricih tinggi boleh menghanguskan getah silikon. Inilah sebabnya mengapa barisan pengeluaran getah yang berdaya tahan memerlukan matriks bahan yang ditentukan sebelum senarai mesin ditulis.
Langkah proses teras dalam barisan pengeluaran kabel getah
Untuk membuat keputusan yang betul, ia membantu untuk memetakan setiap langkah ke kumpulan mesin tertentu. Jadual di bawah menunjukkan peringkat biasa dan peralatan yang berkaitan dengannya.
| pentas | Tujuan | peralatan |
|---|---|---|
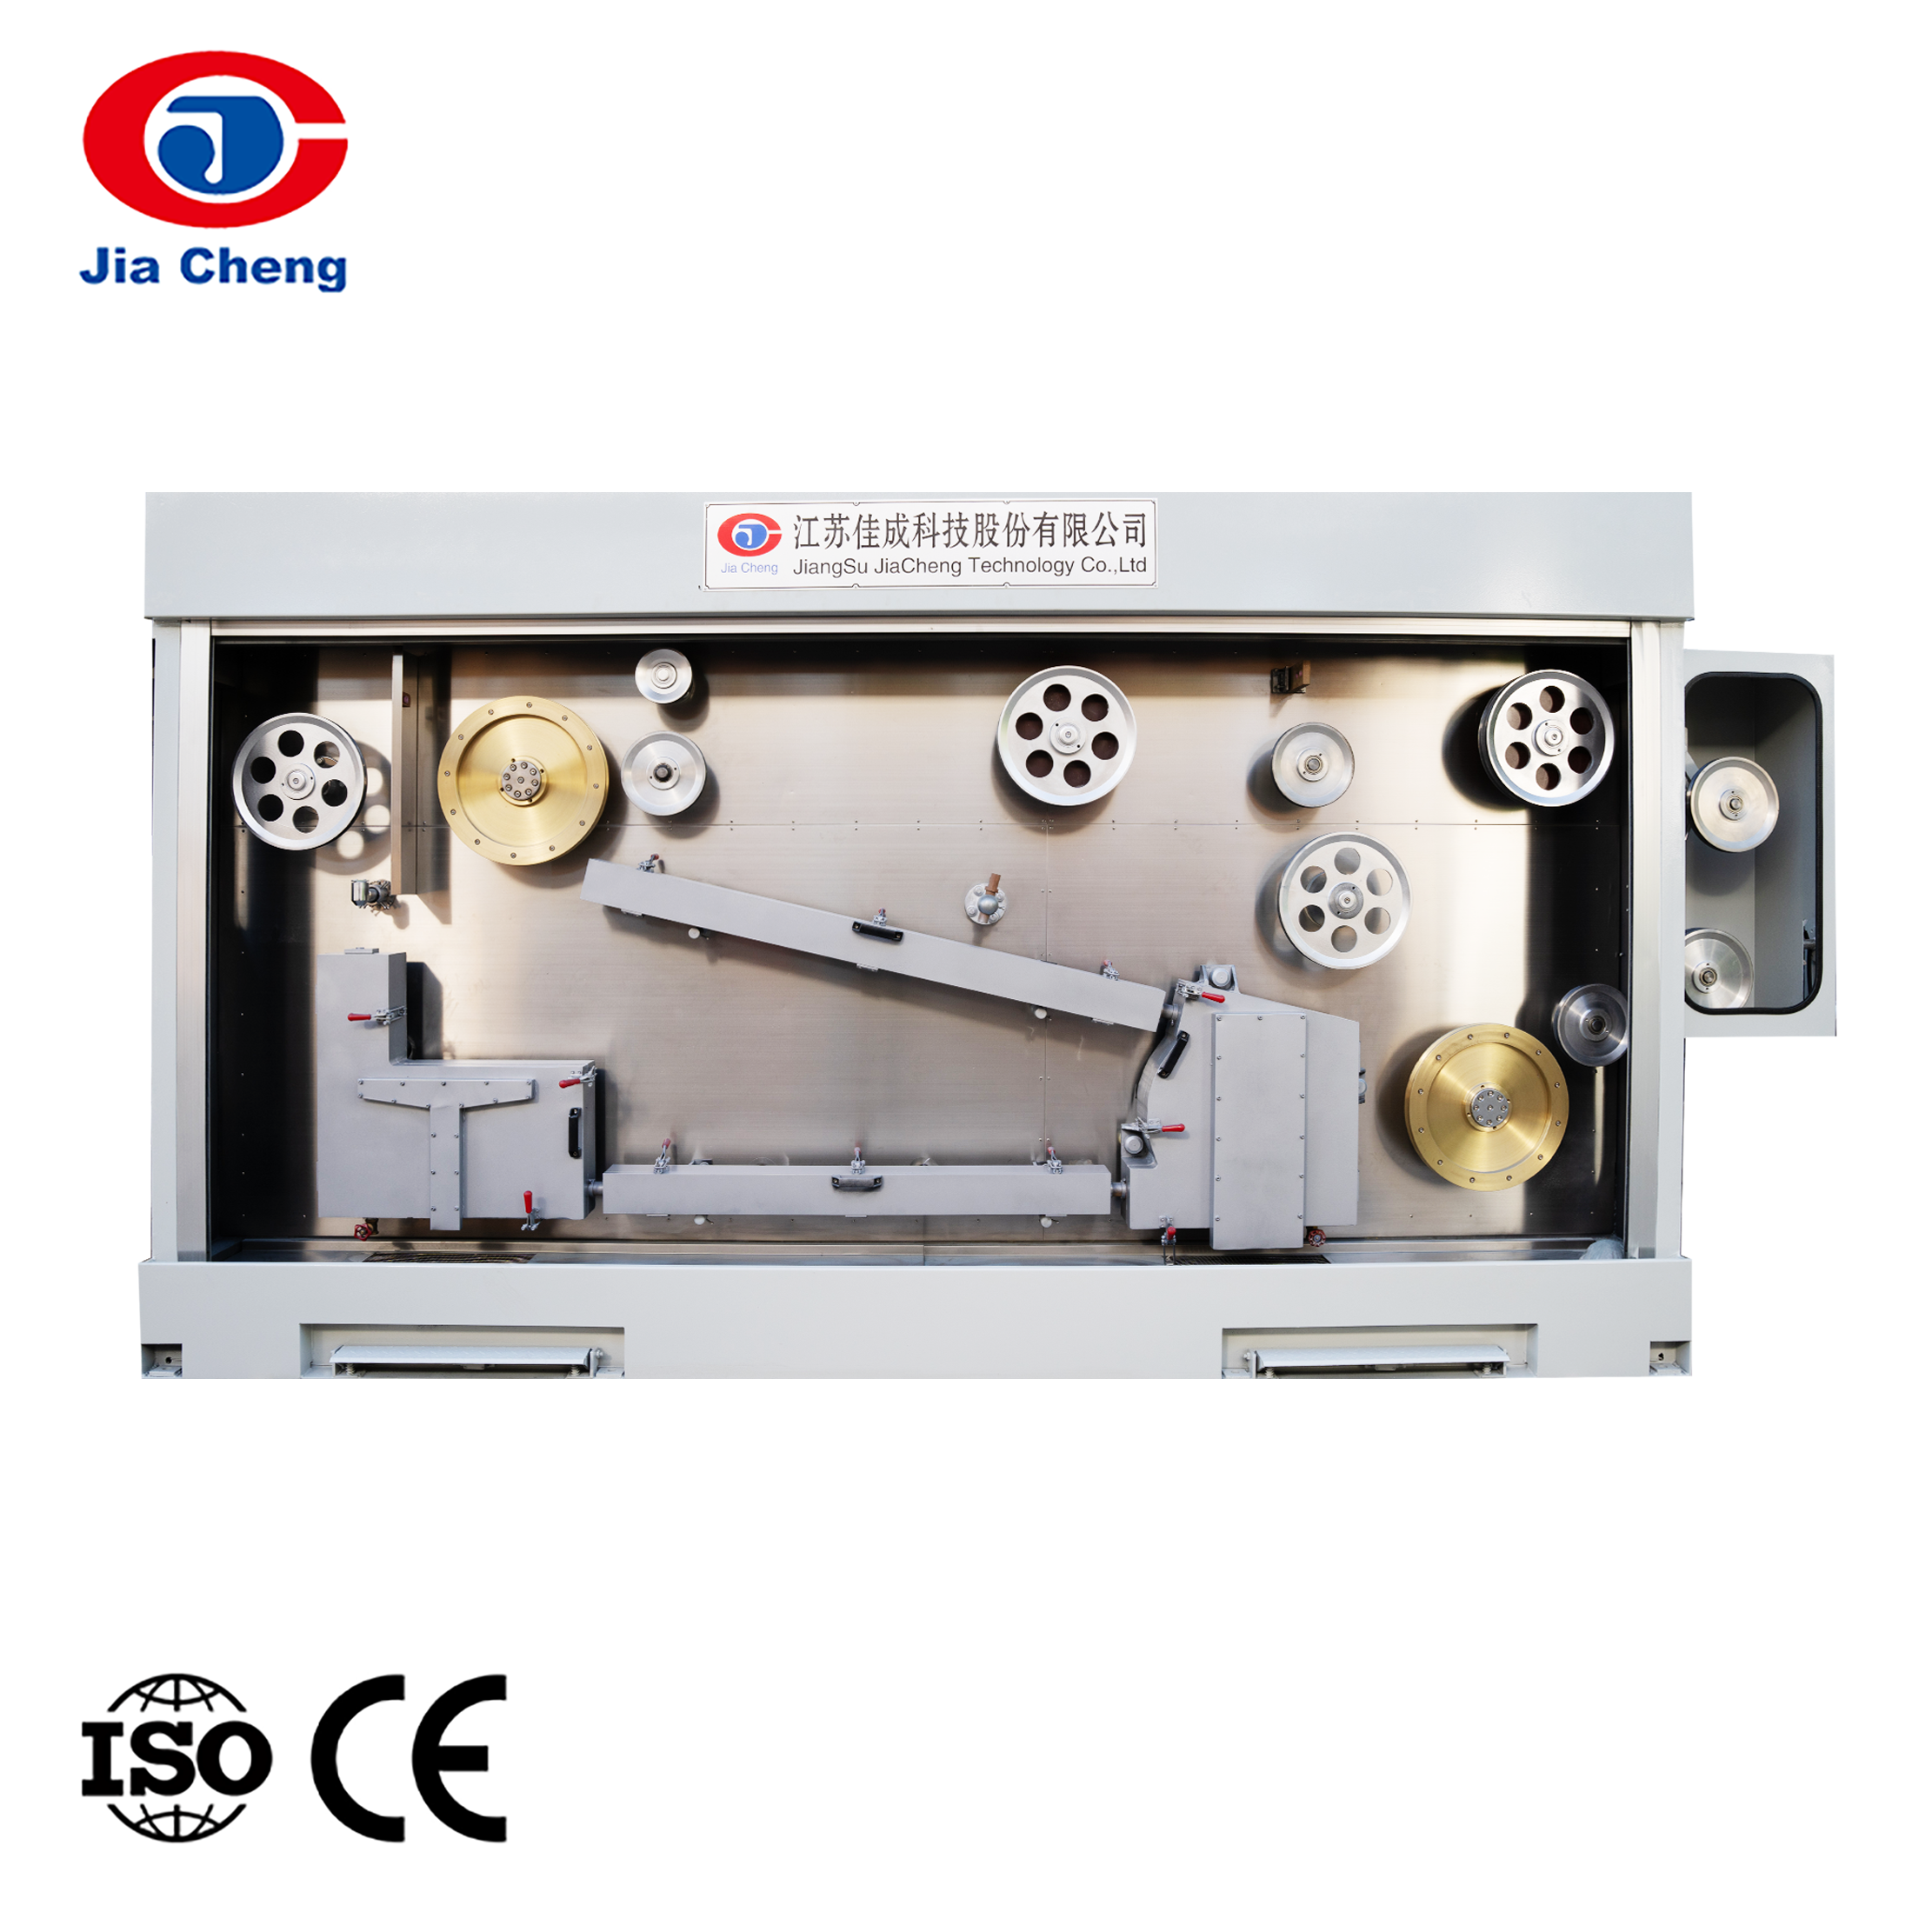
| Pecahan batang dan lukisan | Tukar rod kuprum atau aluminium kepada saiz konduktor yang diperlukan | Mesin pecah batang, mesin lukisan wayar perantaraan |
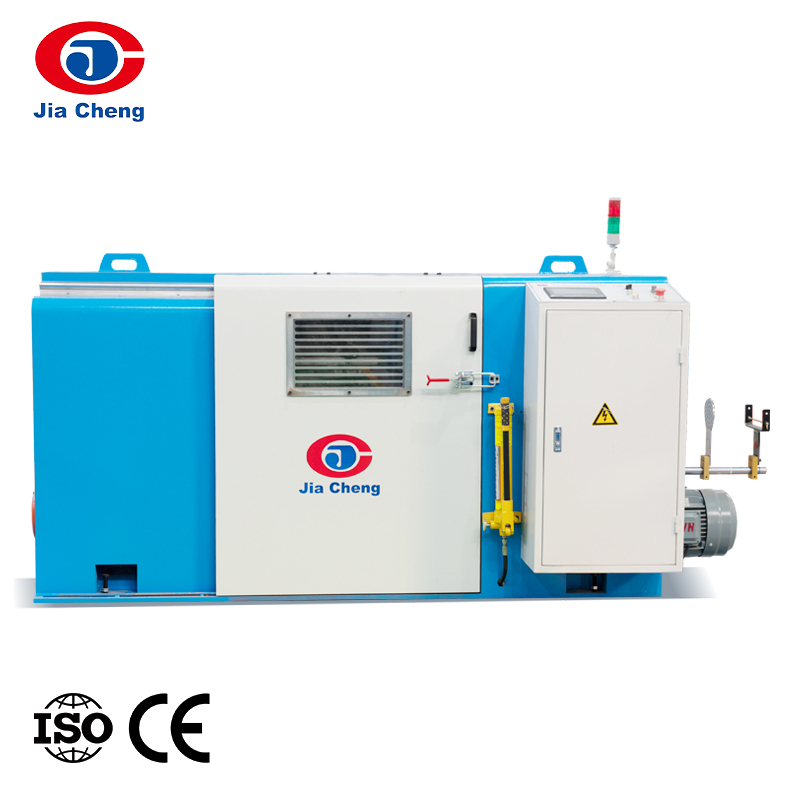
| Terdampar/bertandan | Membentuk struktur konduktor yang fleksibel | Mesin tandan pintal dua kali, mesin terdampar bingkai tegar |
| Penyemperitan penebat | Sapukan penebat getah | Talian penyemperitan kabel getah dengan bahagian pengawetan |
| Penyemperitan sarung | Lindungi teras dengan sarung getah | Mesin penyemperit sarung kabel |
| Menguji | Sahkan sifat elektrik dan mekanikal | Penguji tahan voltan tinggi, meter rintangan penebat, penguji tegangan |
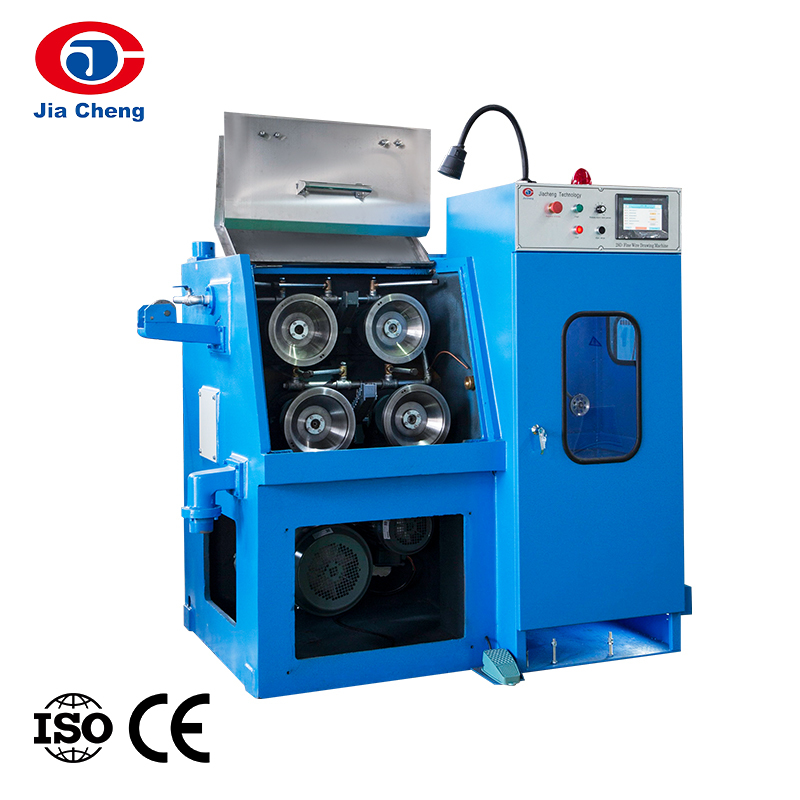
Jadual adalah penyederhanaan, tetapi ia menangkap urutan. Ia juga menunjukkan sebab pembekal tunggal yang menyediakan peralatan lukisan, terkandas, penyemperitan dan ujian boleh mengurangkan kerja penyelarasan. Sebagai contoh, mesin pecah rod yang memberi makan kepada mesin lukisan wayar mesti sepadan dengan kelajuan lukisan dan ketegangan wayar. Jika kelajuan tidak sepadan, wayar mungkin bersiar-siar atau putus, mengakibatkan masa henti dan sekerap.
Pengujian selalunya menjadi pertimbangan dalam perancangan baris, tetapi ia melindungi konsistensi pengeluaran anda. Mesin ujian tahan voltan tinggi AC dan meter rintangan penebat adalah keperluan asas untuk kabel getah. Mesin ujian kekuatan tegangan digital membantu mengesahkan sebatian sarung dan penebat sebelum pengeluaran dijalankan.
Mengapa penyemperitan dan pengawetan mendominasi prestasi talian
Penyemperitan adalah tempat kebanyakan masalah kualiti kabel getah bermula. Jika sebatian tidak dipanaskan dan dihantar secara seragam, diameter penebat akan berbeza-beza, permukaan mungkin menunjukkan liang, dan lekatan antara lapisan mungkin gagal. Talian kabel getah berkualiti tinggi menggunakan skru yang direka khusus untuk getah, dengan nisbah mampatan tinggi dan ricih yang lebih rendah untuk mengelakkan terik.
Untuk getah silikon, keadaannya lebih ketat. Silikon adalah norak dan sensitif haba. Extruder memerlukan skru ricih rendah dan sistem penyejukan yang berasingan untuk zon suapan. Bahagian pengawetan juga perlu lebih panjang kerana silikon memerlukan profil suhu terkawal untuk mengelakkan lompang.
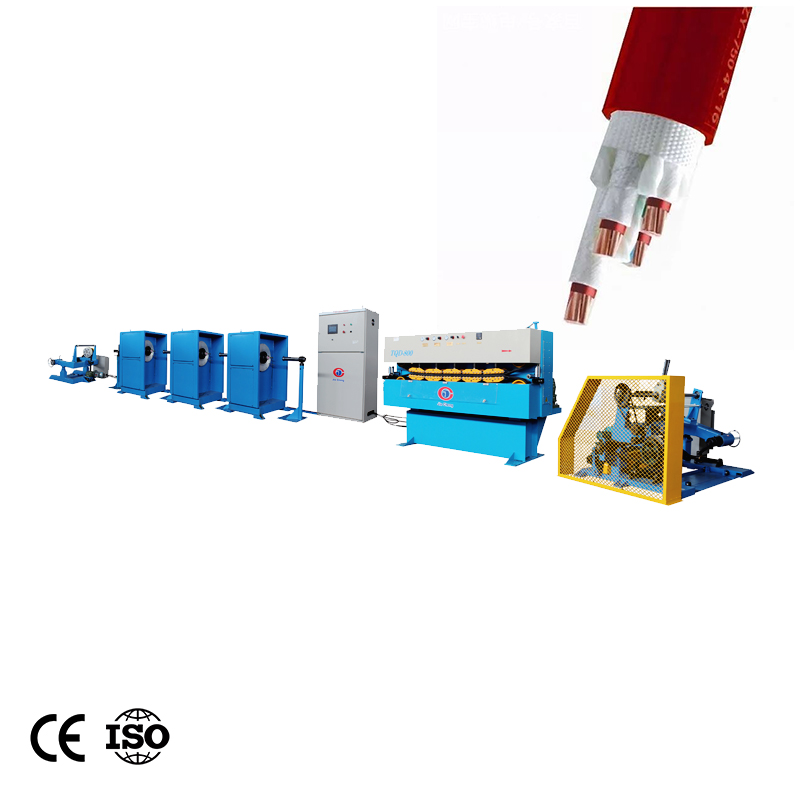
 Talian Pengeluaran Penyemperitan Kabel Getah Silikon untuk Kabel Suhu Tinggi Barisan pengeluaran ini direka khusus untuk kabel dan sarung getah silikon suhu tinggi. Ia mempunyai skru ricih rendah dan sistem penyejukan berasingan untuk zon suapan, bersama-sama dengan bahagian pengawetan yang lebih panjang untuk memastikan lapisan penebat seragam dan mengelakkan lompang. Lihat Produk →
Itulah sebabnya barisan pengeluaran penyemperitan kabel getah silikon khusus harus dianggap sebagai kes khas. Penyemperit generik yang berfungsi untuk PVC tidak diramalkan akan menghasilkan lapisan penebat silikon seragam. Apabila bahan ditukar, garisan mesti disemak semula.
Di luar penyemperit, bahagian pengawetan mengawal sama ada getah mencapai tahap pautan silang yang betul. Dalam amalan, penawar dinilai dengan ujian set panas, yang mengukur pemanjangan dan ubah bentuk kekal selepas haba. Jika panjang pengawetan terlalu pendek atau profil suhu tidak sekata, kabel akan gagal dalam ujian ini walaupun penyemperit berfungsi dengan betul.
Bagaimana untuk menilai talian kabel getah sebelum membeli
Sebelum anda membandingkan sebut harga, tentukan keperluan output anda. Apakah keratan rentas konduktor maksimum yang akan anda jalankan? Bahan getah manakah yang akan anda proses? Apakah kelajuan garis sasaran? Ketiga-tiga jawapan ini menentukan saiz penyemperit, panjang pengawetan, dan kapasiti penyejukan.
Apabila anda menilai garis penyemperitan silang silang berkelajuan tinggi, beri perhatian kepada perkara berikut:
- Julat kawalan suhu: zon tong dan die mestilah boleh laras secara bebas.
- Kestabilan proses: mengekalkan tekanan yang konsisten pada kepala die untuk mengelakkan drift dimensi dan kesipian.
- Kelajuan garisan: panjang pengawetan mesti sepadan dengan kelajuan yang diperlukan untuk mencapai pemautan silang penuh.
- Masa penukaran: pembersihan pantas dan perubahan alatan mengurangkan masa henti apabila anda menukar sebatian.
- Tahap automasi: pelarasan kelajuan talian automatik dan pengelogan data menjadikan proses pengeluaran boleh berulang.
Untuk getah termoset yang memerlukan pemautan silang, penyemperit dan bahagian CV tidak boleh dipisahkan. Anda tidak boleh menanda aras penyemperit kendiri tanpa garis pengawetan, kerana penawar menentukan sama ada kabel lulus ujian set panas. Ini juga bermakna anda perlu membandingkan garis secara keseluruhan, bukan hanya extruder. Tanya pembekal untuk talian rujukan yang menjalankan jenis kabel yang sama yang anda ingin hasilkan.
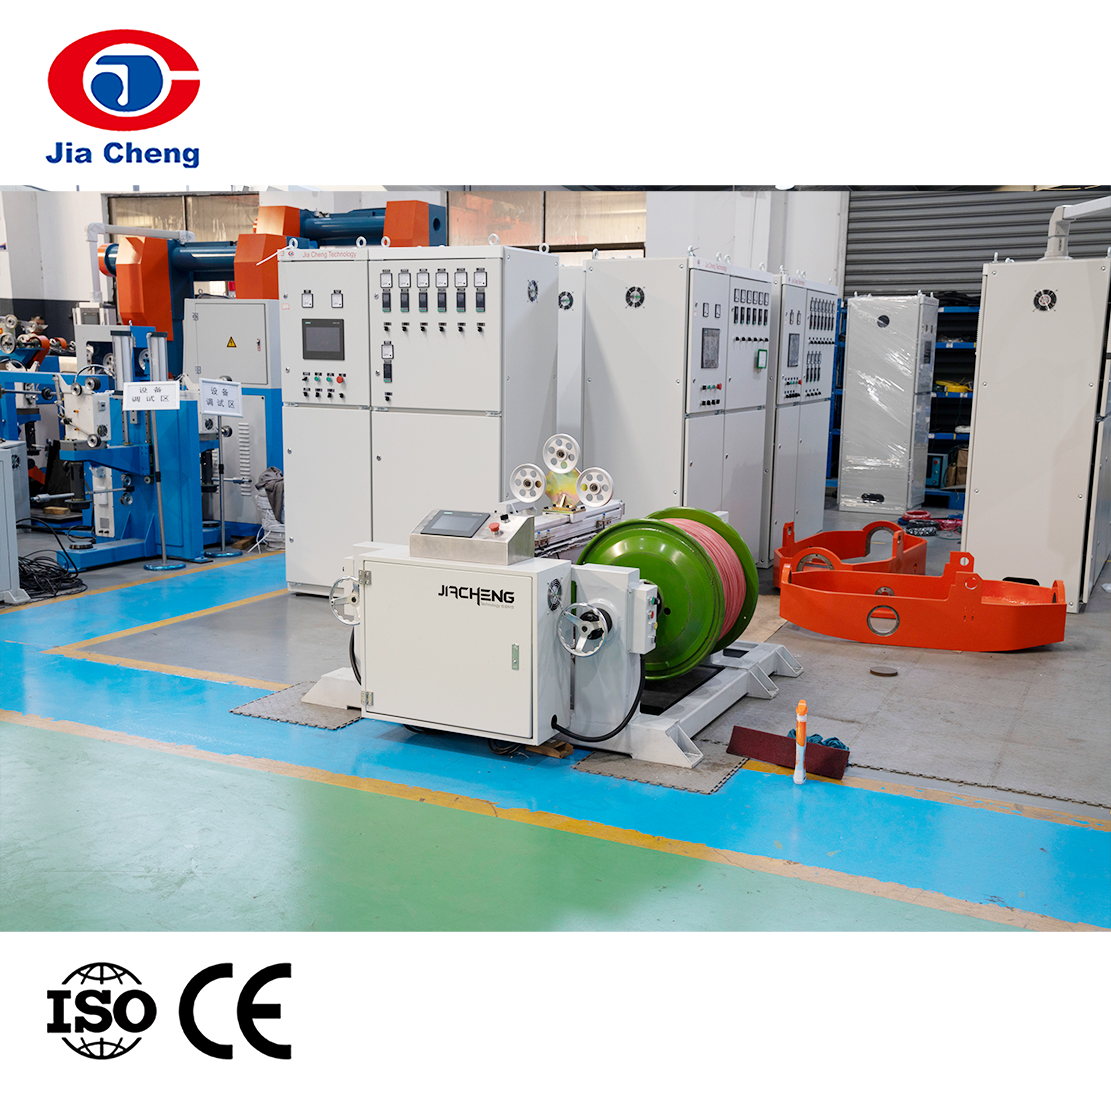
 Talian Penyemperitan Pautan Silang Berkelajuan Tinggi dengan Kawalan Pengawetan Bersepadu Talian ini menyepadukan penyemperitan dan pemvulkanan berterusan untuk getah termoset, menyediakan kawalan pengawetan yang diperlukan. Ia memastikan kabel melepasi ujian set panas dan penting apabila membandingkan garis secara keseluruhan untuk pengeluaran getah bersilang. Lihat Produk →
Jika talian bertujuan untuk sebatian getah termoset dan bukannya termoplastik, barisan pengeluaran penyemperitan silang silang berkelajuan tinggi memberikan kawalan pengawetan bersepadu yang anda perlukan.
Membina talian kabel getah dengan satu pembekal yang bertanggungjawab
Setelah langkah-langkah proses ditakrifkan, ramai pembeli menghadapi cabaran untuk memautkan peralatan daripada berbilang pengeluar. Mesin lukisan mungkin berjalan pada kelajuan yang berbeza daripada mesin terkandas, dan penyemperit mungkin tidak sepadan dengan kelajuan garisan pengambilan. Memilih pembekal tunggal yang memahami keseluruhan proses memudahkan pemasangan, pentauliahan dan alat ganti. Ia juga meningkatkan akauntabiliti jika berlaku kesilapan.
Mesin penyemperit sarung kabel adalah contoh yang baik. Ia mungkin kelihatan seperti penyemperit mudah, tetapi skru, gelung kawalan dan sistem penyejukan mesti sepadan dengan teras sebelumnya. Apabila sarung digunakan dalam hantaran yang berasingan, garisan mesti mengekalkan kelajuan dan ketegangan yang sama seperti garisan penebat untuk mengelakkan goyangan teras dan kesipian sarung.
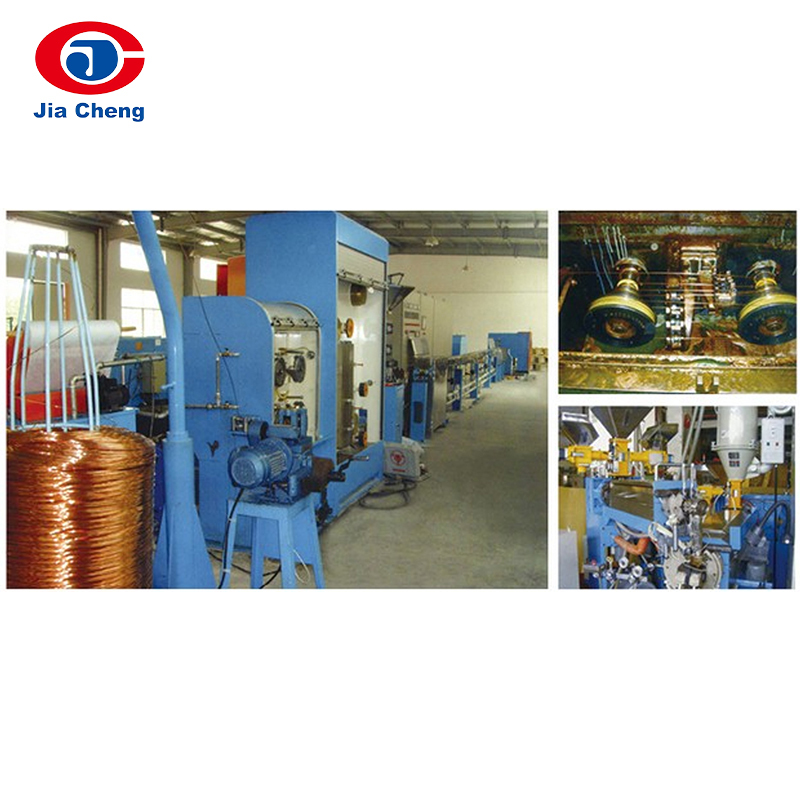
 Mesin Penyemperit Sarung Kabel untuk Lapisan Luar Pelindung Penyemperit ini menggunakan sarung pelindung bahan seperti PVC, LDPE atau TPU dengan tepat pada teras kabel. Dengan automasi termaju, ia memastikan pengeluaran yang stabil dan kualiti yang konsisten, sambil menyelaraskan dengan rangkaian peralatan lengkap Jiacheng untuk ketekalan teknikal. Lihat Produk →
Rangkaian peralatan kabel lengkap Jiacheng meliputi rantai penuh daripada kerosakan rod hingga ujian akhir. Ini membolehkan anda semak keseluruhan katalog dan membina garis yang konsisten dari segi teknikal. Pembekal yang juga boleh menyediakan mesin ujian, seperti penguji tahan voltan tinggi atau meter rintangan penebat, memberi anda satu tanggungjawab untuk kualiti. Itu selalunya lebih berharga daripada menyimpan sejumlah kecil pada extruder sahaja.
Barisan pengeluaran kabel getah berjaya apabila proses dan peralatan dirancang bersama. Mulakan dengan bahan dan standard kabel, kemudian pilih peralatan penyemperitan dan pengawetan yang sepadan dengan langkah penyediaan dan ujian konduktor. Garisan yang dibina di sekeliling logik itu akan memberikan anda kestabilan output, kualiti produk dan kebolehservisan yang diperlukan oleh kilang kabel. Semak kesesakan proses anda sendiri dahulu, kemudian bandingkan pembekal pada keupayaan talian lengkap dan bukannya harga penyemperit sahaja.